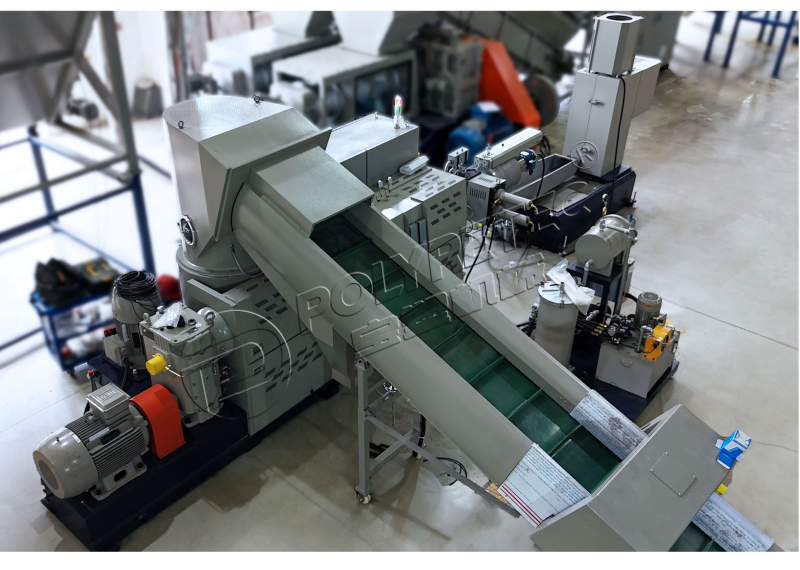
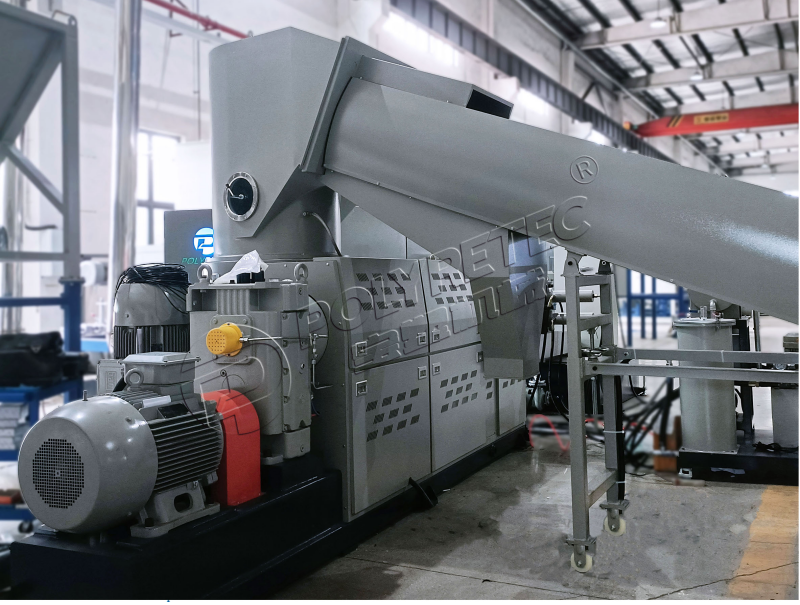
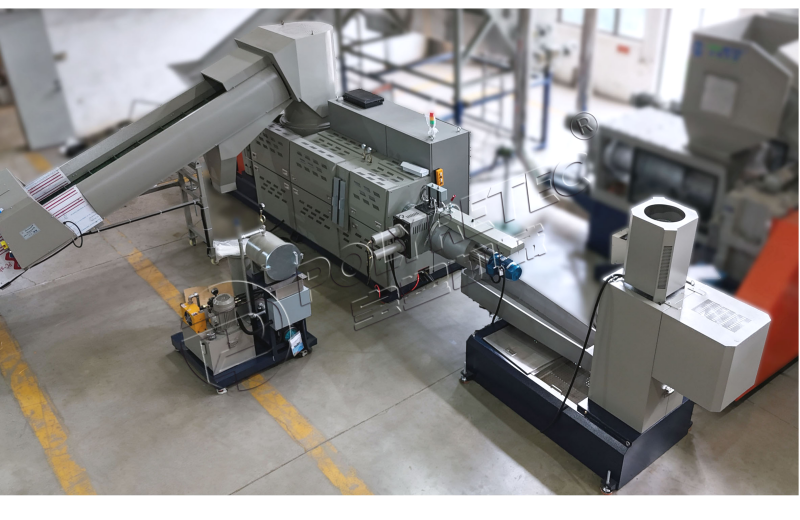
Hochwertiges Recycling- und Granuliersystem für HDPE und LDPE aus Verbraucherabfällen

Produktübersicht

1. Zusammenfassung

4

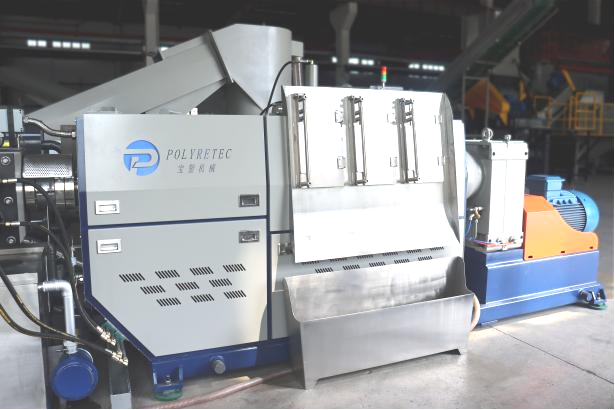
Diese vollständige Wendung-Das Schlüsselsystem ist für den Einsatz nach dem Kauf konzipiert.-Recycling von HDPE-Hartplastik für Endverbraucher und LDPE/LLDPE-Folien für Landwirtschaft und Verpackung. Kombination von hohen-Hochleistungswäsche, Mehrzweck-Stufenfiltration, leistungsstarke Entgasung, Antihaftbeschichtung-Geruch thermisch-Durch physikalische Aufbereitung und intelligente Pelletiertechnologie wandelt die Anlage stark kontaminierte Haushaltsabfälle in Altpapier um.-Verbraucherabfälle in Premium-Lebensmittel verwandeln-kontaktkonforme PCR-PE-Granulat.

Die endgültigen recycelten HDPE-Granulate erfüllen die folgenden Anforderungen:US FDA 21 CFR Teil 177.1520 (c)(2.1)für Polyethylen-Lebensmittel-Kontaktanwendungen. Die produzierten Pellets sind für hohe Anforderungen qualifiziert.-Gütetabelle, blasen-geformte Behälter und Lebensmittel-Qualitätsverpackungsproduktion. Durchsatzbereiche der Linien.500-2000 kg/hvollständig anpassbar an die Rohdaten-Materialverschmutzungsgrad und Zielkapazität.

2. Zielfuttermaterialien

HDPE: Post-Haushaltsübliche Hart-PE-Regranulate, Milchflaschenflocken, Eimer- und Behälterregranulate, gewaschene Hart-HDPE-Flocken nach dem Heißverfahren-Waschbehandlung.

LDPE / LLDPELandwirtschaftliche Mulchfolie, Gewächshausabdeckungsfolie, Silofolie, Stretch- und Schrumpfverpackungsfolien für Supermärkte mit Papieretiketten und Druckrückständen.

● Status des Eingangsmaterials: Post-Verbraucherabfälle mit Tinte, Klebstoff, Erde, organischen Rückständen und migrierten Geruchsstoffen.

5

3. Zentrale technische Herausforderungen beim Recycling von Post-Consumer-PE.

1. Restliche Klebstoffe, Druckfarben und feine Fremdpartikel, die in Kunststoffoberflächen eingebettet sind.

2. Migrierte Geruchsstoffe, die aus Lebensmitteln, Waschmitteln und der landwirtschaftlichen Umwelt aufgenommen wurden.

3. Hoher Feuchtigkeitsgehalt und niedrige Schüttdichte für Folien-Fehlerhafte Eingangsgrößen verursachen instabile Zufuhr und Plastifizierung.

4. Risiko von Mikroben-Kontamination verhindert Ende-Verwendung für Lebensmittel-Benotungsanwendungen.

5. Freisetzung flüchtiger Bestandteile beim Schmelzen, was das Aussehen der Pellets und die Akzeptanz beim Kunden beeinträchtigt.

Unsere integrierte Lösung geht alle oben genannten Schwachstellen umfassend an.-Prozesssteuerung von der Sortierung über die Heißreibungswäsche bis hin zur abschließenden Pelletierung und Entkalkung-Geruchsbelästigung.

4. Vollständiger Prozessablauf

Rohmaterialsammlung → Vor-Sortierung & Metalltrennung → Zerkleinern → Heiß-Reibungswäsche → Multi-Bühnenzähler-Aktuelle Spülung → Schwimmtrennung → Entwässerung und Trocknung → Zuführung und Verdichtung → Extrusionsplastifizierung → Multi-Stufenschmelzfiltration → Leistungsstarke Doppelvakuum-Entgasung → ReFresher Anti-Geruchsthermisch-Physikalische Behandlung → Pelletierung → An-Mischen und Prüfen → Wiegen und Verdichten → Fertiges Lebensmittel-Grad PCR-PE-Pellets

Maschine

Foto der Maschine Technische Spezifikationen

Förderband

9


Kunststoffabfälle wie Folien, Seide und Gewebesäcke werden zu Pellets verarbeitet; die Zuführgeschwindigkeit des Förderbandes wird vom Umrichter entsprechend dem Füllstand des Agglomerators geregelt.


Verdichtungsschneider

10

Optimale Materialaufbereitung in der Vorkonditionierungseinheit: Schneiden, Homogenisieren, Erhitzen, Trocknen, Verdichten, Puffern und Dosieren – alles in einem Arbeitsgang. Die dynamisch gesteuerte Vorkonditionierungseinheit (PCU) ist ein wahres Multitalent. Sie bereitet den Kunststoff optimal für den Extruder vor und legt bereits zu Beginn des Recyclingprozesses den Grundstein für eine gleichbleibend hohe Endproduktqualität.

Funktionen: SCHNEIDEN, HOMOGENISIEREN, ERHITZEN, TROCKNEN, VERDICHTEN, PUFFERN, DOSIERT


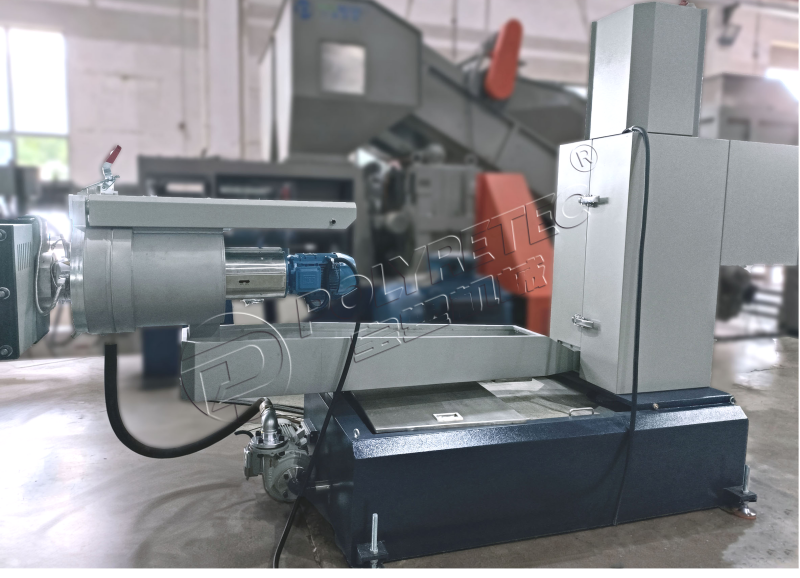
Kurzer Schmelzextruder

11 


Schonendes Schmelzen, geringe Scherspannung: Durch die Vorwärmung im PCU erreicht das Material im Extruder die erforderliche Schmelztemperatur schneller. Dies verkürzt den Extrusionsprozess (kürzerer Extruder), die Schmelzzeit und die Verweildauer des Materials im Extruder.

Eingangsmaterial: bis zu 10 % Feuchtigkeit zulässig

Die Feuchtigkeit wird vor der Extrusion entfernt.

Hochflüchtige Gerüche werden vor der Extrusion entfernt (besonders effektiv mit zusätzlicher Air-Flush-Technologie).


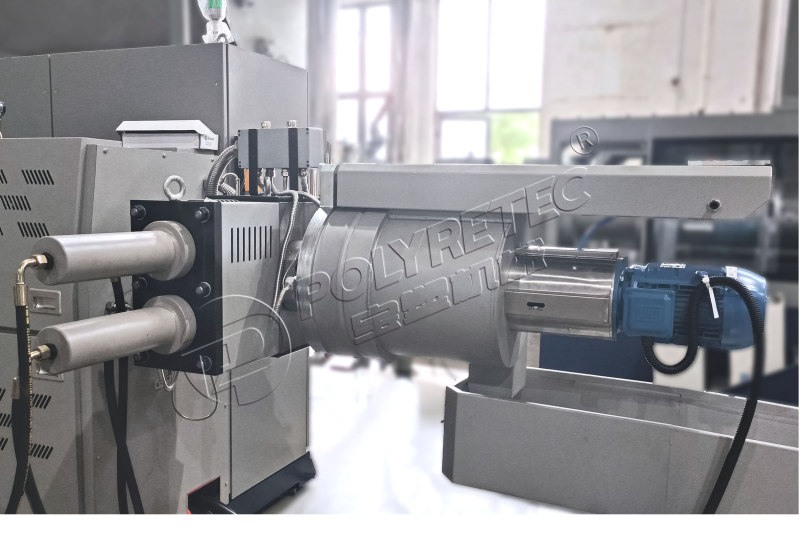
BMF200-2 Vollautomatischer Bandschmelzfilter (Maschenweite: 100-200)

12 

Hocheffiziente Filtration Dank der geringen Scherspannung werden Verunreinigungen kaum aufgebrochen und sind daher groß genug, um vom POLYTEC-Bandschmelzenfilter vor der Homogenisierung der Schmelze einfach und effizient entfernt zu werden.

Gegen Geruch und Verfärbung: Durch die frühzeitige Entfernung von Verunreinigungen wie Zellulose (Holz, Papier), Gummi und Silikon können diese nicht mehr oxidieren oder überhitzen, und es entstehen später keine unangenehmen Gerüche oder Verfärbungen. Dies ist eine entscheidende Qualitätsgrundlage für die Schmelze.

Geringster Schmelzverlust aller Filtrationstechnologien (weniger als 0,5 %).

Vollautomatisch


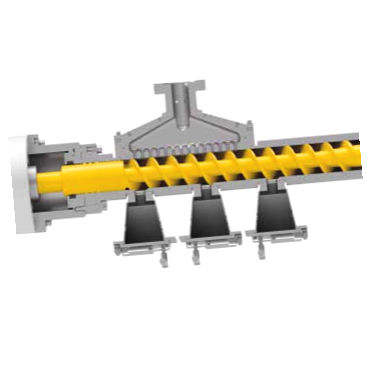
Einschneckenextruder mit dreifacher Entgasungseinheit

13

14

Leistungsstarke Entgasung Hocheffiziente dreifache Entgasung (im realen Vollvakuumzustand) Die erste Entgasungsstufe findet zu Beginn des Prozesses in der PCU statt.

Im zweiten Schritt erfolgt die Entgasung im Extruder, die durch die optimierte Schneckenkonstruktion ermöglicht wird. Nach der Schmelzefiltration (im Vollvakuumzustand) ist die abschließende dreifache Entgasung im Extruder besonders effektiv und entfernt verbliebene Gaseinschlüsse aus der Schmelze.


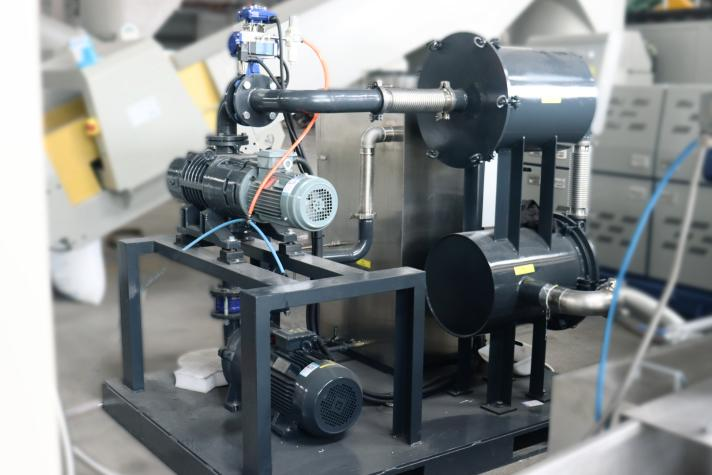
Roots-Pumpe – Zweistufige Flüssigkeitsring-Vakuumpumpeneinheit

15


Filtration: Entfernt Verunreinigungen wie Staub, Partikel, Feuchtigkeit (bei manchen Filtern) und Ölnebel aus dem Gas, bevor dieses in die Vakuumpumpe(n) gelangt. Sie dient als „Schutzmaske“ für das Vakuumsystem.

Primärvakuumpumpe (Vorvakuumpumpe): Ihre Aufgabe ist es, beim Anfahren des Systems mit der Evakuierung vom Atmosphärendruck (~1013 mbar) zu beginnen, ein vorläufiges Vakuumumfeld (z. B. bis in den Bereich von 1-10 mbar) herzustellen und die notwendige Betriebsvoraussetzung für die Sekundärpumpe zu schaffen.

Sekundärvakuumpumpe (Haupt-/Hochvakuumpumpe): Typischerweise Roots-Pumpen (Boosterpumpen). Sie arbeiten mit dem von der Primärpumpe erzeugten Vorvakuum, um ein noch höheres Vakuumniveau zu erreichen (z. B. von 10^-3 mbar auf 10^-9 mbar oder sogar darunter).

Pelletierung

16

Neuartige europäische Wasserring-Granulierpresse, deren Schnittgeschwindigkeit automatisch per SPS entsprechend dem Druck des Düsenkopfes gesteuert wird, wodurch eine gleichmäßige Größe der Ausgabepellets erreicht werden kann.
Trocknungssystem


17


Zentrifugaltrockner passend zum Heißlufttrocknungssystem


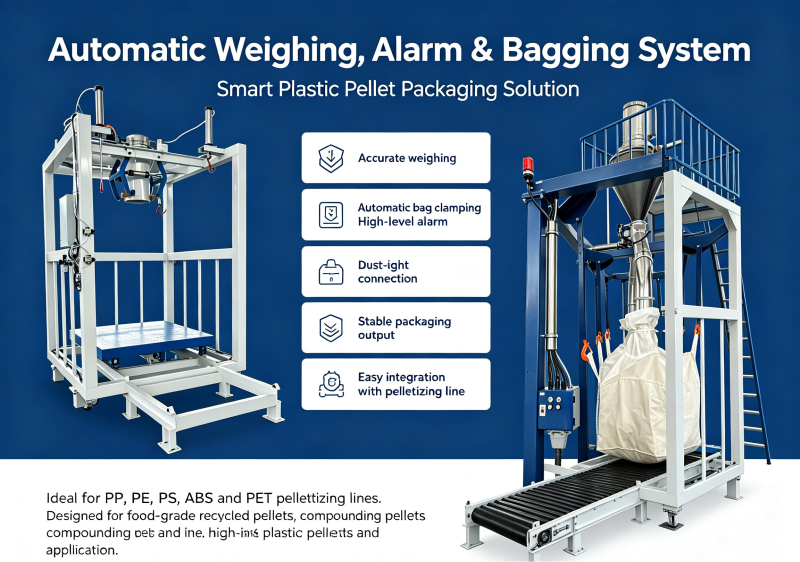
Automatisches Wiege- und Verpackungssystem  

18

Automatisches Wiege-, Alarm- und Absacksystem: Intelligente Verpackungslösung für die Kunststoffgranulatproduktion. Mit präziser Wiegung, automatischer Sackverklemmung, Hochpegelalarm und staubdichter Verbindung gewährleistet es eine stabile und effiziente Verpackung für PP-, PE-, PS-, ABS- und PET-Granulieranlagen. Ideal für lebensmitteltaugliche Recyclinggranulate und hochwertige Kunststoffrecyclingprojekte.


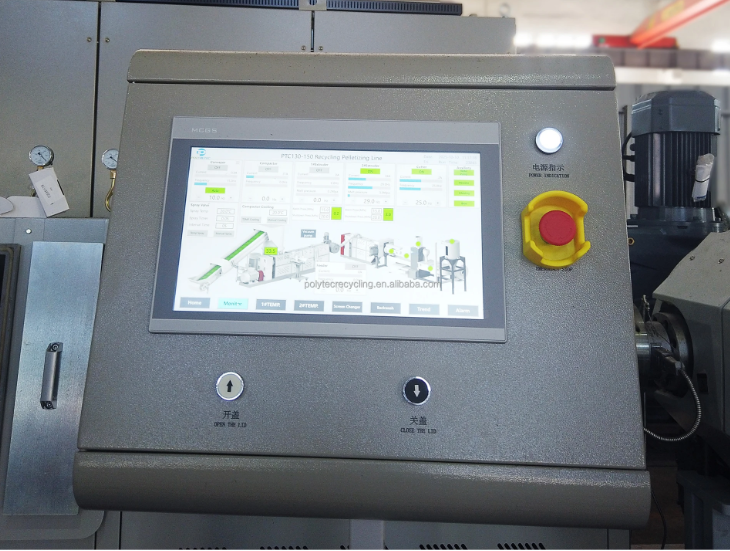
Smart-Control-Schrank

19

Intelligente Steuerung:

20

HMI-SPS-Steuerung: ergonomischer Touchscreen, einfache Bedienung, hohe Stabilität, geringe Wartungskosten

Rezeptgedächtnis

Ferndiagnose und Datenübertragung

Hoher Sicherheitsschutz:zum Schutz der Personensicherheit und der Gerätesicherheit

21

Not-Aus-Schutz (Gerätestopp in Notfallsituationen)

Endschalter

Schützen Sie die Hülle

Warnhinweis für Hochgeschwindigkeitsgetriebeteile (gelbe Farbe, Schild)

5. Wichtige Systemmodule und technische Vorteile

5.1 Heiß-Vor dem Waschen-Behandlungsabteilung

Hoch-Die Heißreibungswaschanlage entfernt hartnäckige Klebstoffe, Tinte und organische Oberflächenverunreinigungen. Die automatische Laugendosierung, gesteuert durch Leitfähigkeitssensoren, gewährleistet stabile Badbedingungen. Die einstellbare Verweilzeit des Materials passt sich unterschiedlichen Verschmutzungsgraden an.-Bühnenzähler-Durch das Spülen werden chemische Rückstände vor der Extrusion entfernt.

5.2 Verdichtungs- und Zuführeinheit

Ein speziell entwickelter Verdichter erhöht die Schüttdichte von leichten LDPE-Folienflocken. Löst das Problem der Materialunterversorgung.-Ernährungsrisiko bei niedrigem-Die Dichtefolienzufuhr wird optimiert, wodurch die kontinuierliche Extruderzufuhr stabilisiert und die Gesamteffizienz der Anlage verbessert wird.

5.3 Extrusion & Multi-Stufenfiltrationssystem

Hoch-Hochleistungsextruder mit optimierter Schneckengeometrie für die Verarbeitung von HDPE-Hartflocken und LDPE-Folien.BMF Automatischer Bandschmelzfilterbietet eine große Filterfläche, kontinuierliche Selbstreinigung-Reinigung, maximale Entfernung feinster fester Verunreinigungen. Multi-Durch die Filtration auf mehreren Ebenen wird verhindert, dass ungeschmolzene Partikel in die fertigen Pellets gelangen – eine entscheidende Voraussetzung für Lebensmittel.-Qualitätsklasse.

5.4 Leistungsstarke Entgasung & Auffrischung Anti-Geruchstechnologie

● Doppelt-Die Vakuum-Entgasung im Extruder entfernt Feuchtigkeit und hohe Luftfeuchtigkeit.-volatil niedrig-molekulare Verunreinigungen während des Schmelzvorgangs.

● ReFresher Thermal-physikalischer ReinigungsprozessEs sind keine chemischen Zusätze erforderlichKontinuierlich heiß-niedrige Gasauslässe-flüchtige Geruchsstoffe mit erster-in-Erste-aus Prinzip, ohne komplexe hohe-Bedarfsgesteuertes Vakuumsystem. Reduziert Restgerüche in der Post deutlich.-Recyclingpellets vom Verbraucher.

5.5 Intelligent On-Linienqualitätskontrolle

● Am-Die Mischanlage stabilisiert die Pelletqualität trotz Schwankungen des Ausgangsmaterials.

● Am-Die Linieninspektion überwacht wichtige Qualitätsindikatoren, um Fehler zu vermeiden.-of-Spezifikationschargen.

● Echt-Zeit an-Die Linienwaage überwacht den Produktionsdurchsatz.

● Die Vibrationsverdichtungseinheit erreicht das angestrebte Sollgewicht und maximiert die Schüttdichte der Pellets, wodurch die Verpackungs- und Logistikkosten gesenkt werden.

5.6 Endgranuliereinheit

Wasser-Ring-/Stranggranulierkonfiguration je nach Kapazitätsbedarf optional. Erzeugt gleichmäßige, niedrige-Feuchtigkeitsrecycelte PE-Pellets bereit für die nachgelagerte Blasanlage-Formgebung, Plattenextrusion und Folienherstellung.
6. Endproduktleistung und Konformität

● HDPE-RecyclinggranulatEntspricht den Anforderungen der US-amerikanischen Lebensmittelbehörde FDA 21 CFR Part 177.1520 (c)(2.1) und ist für Lebensmittel geeignet.-Kontaktanwendungen.

Geringer Geruchspegel, niedriger Aschegehalt, gleichbleibender MFI-Wert, minimale Restverunreinigung.

Ende-Produktanwendungen: Lebensmittel-Kontaktverpackung, hoch-Notenblätter, blasen-Formbehälter, langlebige Industriegüter.

Testanmerkung: Beitrag-recycelte HDPE-Granulate, die aus vollständigem-Linienbehandelter Pfosten-Verbraucherabfälle passieren die FDA-Lebensmittel-Kontaktkonformitätsprüfung.

7. Typische Anlagenparameter (Referenzwerte)

Artikel

Spezifikation

Kapazität 500 – 2000 kg/h
Installierte Leistung Vorbehaltlich Modell und Konfiguration
Erforderlicher Werkstattbereich Angepasst an das Layout
Verbrauchsmaterial Wasser, Dampf, Filterbänder, Hilfschemikalien für die Heißwäsche
Steuermodus Vollautomatischer Betrieb mit SPS und HMI
Stromspannung 380/415/480 V, 50/60 Hz, anpassbar

8. Unser Wertversprechen

1. Eins-Stop-Komplettlösung: Waschanlage + Pelletieranlage + Qualitätskontrolle & Verpackung.

2. Bewährte Technologie zur Aufrüstung der Post-Verbraucherabfälle werden in hohe-Randbereiche Lebensmittel-PCR-Grad-PE-Granulat.

3. Modulares Design: Kunden können Module entsprechend ihrer bestehenden Werkstattkonfiguration auswählen.

4. Installationsberatung, Inbetriebnahme und Schulung der Bediener im Ausland.

5. Kunden in die Lage versetzen, Kreislaufprozesse zu erfüllen.-Wirtschaftlichkeit und nachhaltiges Recycling-Inhaltsziele.

Schreiben Sie hier Ihre Nachricht und senden Sie sie uns.